.png "Opakowania")

.png "Maszyny")

.png)
.png)
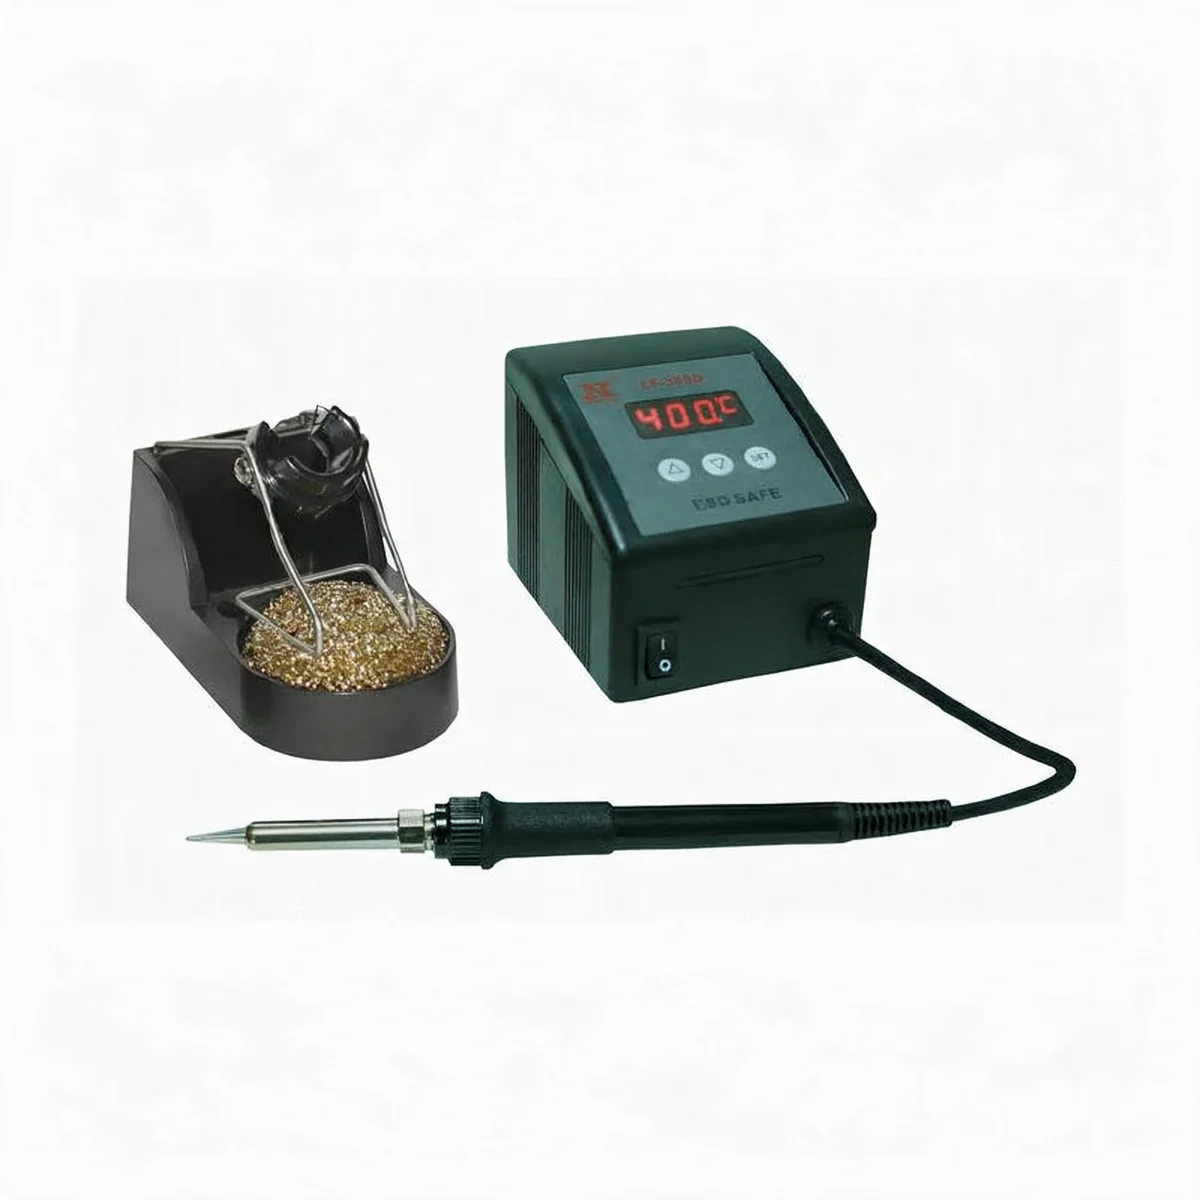
Stacja lutownicza Xytronic LF399D 80 W – 150–480 °C

Dostępność: Dostępny
Koszt wysyłki: od 0,00 zł
Numer katalogowy: 201073
Kod producenta: 201073
Stan produktu: Nowy
- Opis produktu
Cyfrowa stacja lutownicza 80 W z ceramicznym elementem grzejnym, zakresem 150–480 °C, kalibracją temperatury i blokadą nastaw hasłem.
Do czego służy
Xytronic LF399D to stacja do codziennej pracy: montażu, serwisu i prototypowania. Ceramiczny element grzejny o mocy 80 W daje zapas, którego brakuje lutownicom 40–60 W — przy dotknięciu pola masowego temperatura nie zapada się na kilkanaście sekund, tylko wraca do nastawy.
Zakres 150–480 °C obejmuje wszystko od delikatnych elementów na cienkim laminacie po lutowanie bezołowiowe stopami SAC. Nastawa jest cyfrowa, a nie „na pokrętle z opisem 1–5”, więc wracasz do tej samej wartości każdego dnia.
Cechy modelu
- Moc 80 W — zapas na złącza zasilania i pola masowe
- Ceramiczny element grzejny: szybki rozruch i równomierne oddawanie ciepła
- Cyfrowa kalibracja temperatury — po zmianie typu grota wskazanie da się zgrać z rzeczywistością
- Blokada nastaw hasłem — przydatna tam, gdzie przy jednej stacji pracuje kilka osób
- Komunikaty o usterkach na wyświetlaczu zamiast zgadywania, dlaczego grot nie grzeje
- Wykonanie antystatyczne — do pracy w strefie EPA
Dane techniczne
| Parametr | Wartość |
|---|---|
| Producent | Xytronic |
| Model | LF399D |
| Moc | 80 W |
| Zakres temperatury | 150–480 °C |
| Element grzejny | ceramiczny |
| Zasilanie | 230 V AC |
| Regulacja | cyfrowa, z kalibracją |
| Zabezpieczenie nastaw | hasło |
| Wykonanie | antystatyczne (ESD) |
| Nr katalogowy | 201073 |
Co jest w zestawie
- Stacja zasilająca
- Kolba lutownicza z przewodem
- Podstawka z gąbką
- Grot startowy
- Instrukcja obsługi
Na jakim stanowisku ją postawić
To stacja dla jednego stanowiska montażowego albo serwisowego — warsztat elektroniczny, pracownia prototypowa, serwis sprzętu AGD i RTV, dział utrzymania ruchu.
Jeżeli w tym samym miejscu zdejmujesz układy SMD, LF399D warto uzupełnić o osobną stację hot air. Sama kolba nie zdejmie układu wielonóżkowego bez ryzyka urwania pól lutowniczych.
Najczęstsze pytania
Czym LF399D różni się od LF389D?
Mocą i wyposażeniem. LF399D ma 80 W i komunikaty usterek, LF389D — 60 W. Przy typowym montażu SMD i drobnym THT różnicy nie odczujesz; zobaczysz ją przy wielowarstwowych płytkach z rozlewem masy, złączach zasilania i ekranach, gdzie 60 W zaczyna nie nadążać.
Do czego służy blokada nastaw hasłem?
Do utrzymania powtarzalności tam, gdzie stacja jest wspólna. Ustawiasz temperaturę procesu raz i blokujesz — kolejna zmiana nie podniesie jej „żeby szybciej szło”, co jest najczęstszą przyczyną odchodzących pól lutowniczych i przypalonej maski.
Czy stacja nadaje się do lutowania bezołowiowego?
Tak. Stopy SAC topią się w 217–220 °C i wymagają nastawy grota rzędu 350–380 °C, co mieści się w zakresie tej stacji. Przy pracy bezołowiowej licz się z 2–3 razy szybszym zużyciem grotów niż przy cynie z ołowiem — to normalne zjawisko wynikające z wyższej temperatury i szybszego utleniania.
Jak dobrać grot do tej stacji?
Wbrew intuicji dobiera się największy grot, który zmieści się przy złączu, a nie najmniejszy. Ciepło płynie przez powierzchnię styku, więc szeroki grot ścięty skraca czas kontaktu i obniża realną temperaturę, jakiej doświadcza płytka. Grot igłowy zostaw do pracy między wyprowadzeniami o małym rastrze.
Czy potrzebuję odciągu oparów przy tej stacji?
Przy pracy dorywczej wystarczy wietrzenie. Przy codziennym lutowaniu — tak: dym znad grota to w ponad 95% aerozol z topnika, a kalafonia w formie wziewnej jest w UE sklasyfikowana jako czynnik uczulający drogi oddechowe. Na jedno stanowisko pracujące przez całą zmianę potrzeba realnie 80–120 m³/h.
Stację znajdziesz w kategorii stacje lutownicze. Do kompletnego stanowiska warto dobrać pochłaniacz oparów lutowniczych — dym z topnika nie znika sam — oraz matę ESD 30 × 20 cm pod kolbę. Jak dobrać moc i grot, opisaliśmy w poradniku Stacja lutownicza czy hot air.