


.png "Opakowania")

.png "Maszyny")

.png)
.png)
Kolba i hot air to nie są dwie wersje tego samego urządzenia. Kolba dostarcza ciepło przez kontakt — grot dotyka złącza i oddaje energię w jeden punkt. Hot air grzeje strumieniem gorącego powietrza całą okolicę elementu naraz. Z tej jednej różnicy wynika wszystko: co czym się lutuje, dlaczego hot air potrzebuje więcej mocy i dlaczego stacja z regulacją w zamkniętej pętli kosztuje więcej niż lutownica z pokrętłem.
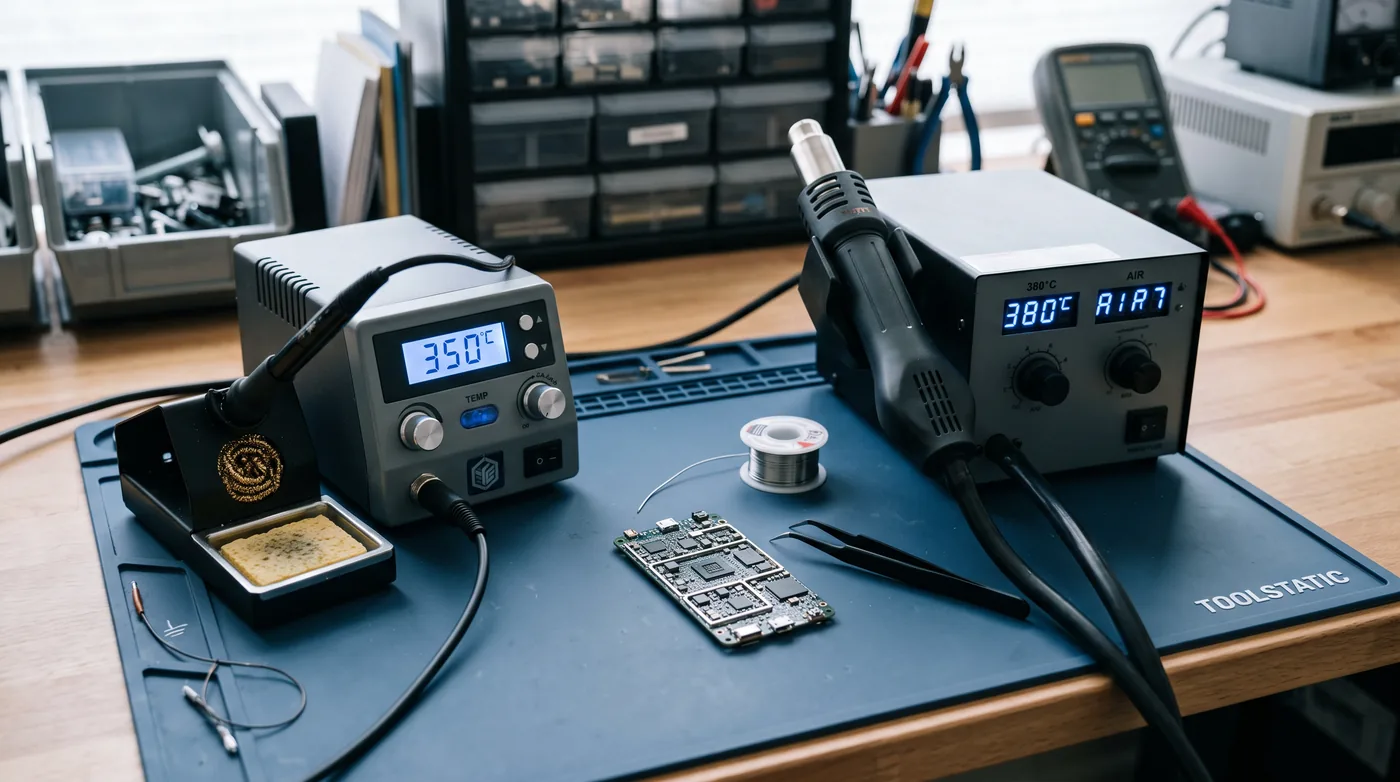
Dwa sposoby dostarczenia ciepła
| Kolba (stacja lutownicza) | Hot air (gorące powietrze) | |
|---|---|---|
| Sposób przekazania ciepła | przewodzenie — grot styka się ze złączem | konwekcja — strumień powietrza otacza element |
| Zasięg | punkt, kilka milimetrów | obszar kilku centymetrów |
| Typowa temperatura nastawy | 320–380 °C | 280–400 °C |
| Co lutujesz | THT, pojedyncze SMD, przewody, złącza | QFN, QFP, SOIC, wielonóżkowe SMD, ekrany |
| Rozlutowywanie | trudne przy wielu wyprowadzeniach | naturalne — cały element schodzi naraz |
| Ryzyko | przegrzanie pola lutowniczego, odspojenie ścieżki | przegrzanie sąsiednich elementów, zdmuchnięcie drobnic |
| Kontrola | pełna, widzisz punkt styku | pośrednia, przez temperaturę i przepływ |
W praktyce nie wybiera się „albo-albo". Serwis elektroniki potrzebuje obu, a pytanie brzmi raczej: od czego zacząć i czy kupić dwa osobne urządzenia, czy zestaw 2 w 1.
Regulacja w zamkniętej pętli — co to naprawdę znaczy
To pojęcie pojawia się w opisach wszystkich lepszych stacji i jest jednym z niewielu parametrów, które faktycznie widać w pracy. Chodzi o to, gdzie mierzona jest temperatura i co stacja z tym pomiarem robi.
W układzie otwartym (zwykła lutownica z pokrętłem) ustawiasz moc grzałki i tyle. Grot stygnie w momencie kontaktu ze złączem, a stacja nie ma o tym pojęcia — grzeje dalej tak samo. W układzie zamkniętym czujnik umieszczony w samym grocie, tuż za jego czubkiem, mierzy temperaturę kilkadziesiąt razy na sekundę, a regulator PID dobiera moc grzałki tak, aby wrócić do nastawy. Efekt jest widoczny gołym okiem: po dotknięciu dużego pola masowego zwykła lutownica „siada" na kilkanaście sekund, a stacja z zamkniętą pętlą wraca do temperatury w 2–4 sekundy.
| Parametr | Co oznacza | Dlaczego ma znaczenie |
|---|---|---|
| Miejsce czujnika | w grocie / w grzałce / w rękojeści | im bliżej czubka, tym szybsza i wierniejsza reakcja |
| Czas powrotu do nastawy | ile sekund po obciążeniu cieplnym | decyduje o lutowaniu mas i złącz zasilających |
| Stabilność (±°C) | odchyłka od nastawy w stanie ustalonym | ±2 °C to dobry wynik, ±10 °C oznacza sterowanie mocą |
| Czas nagrzewania | od zimnego do nastawy | wygoda, nie jakość lutu |
| Kalibracja grota | możliwość korekty offsetu | po zmianie typu grota wskazanie potrafi się rozjechać o 20–30 °C |
Praktyczna konsekwencja: przy lutowaniu bezołowiowym (SAC305 topi się przy 217–220 °C, cyna z ołowiem przy 183 °C) margines między „za zimno" a „przegrzane pole lutownicze" jest wąski. Stacja, która po dotknięciu masy spada o 60 °C i wraca przez 15 sekund, zmusza operatora do trzymania grota dłużej — i to właśnie wtedy odchodzą pady.
Stacje z regulacją w zamkniętej pętli
- Quick 203G — 150 W — duża rezerwa mocy do mas i złącz zasilających
- Quick 206D ESD — 320 W — najwyższa dynamika, do grubych elementów i ekranów
- Quick 3104 — 80 W, LCD — kompaktowa stacja do pracy serwisowej
- Quick 236 — 90 W — uniwersalna do montażu i napraw
- Quick TS1200D — stacja z grotami zintegrowanymi z grzałką
- Quick 203D z dwiema kolbami — dwa groty jednocześnie — montaż i demontaż bez przezbrajania
Moc a wydajność cieplna — dlaczego 90 W bywa lepsze od 150 W
Wat na tabliczce znamionowej mówi tylko o tym, ile energii stacja potrafi pobrać. O jakości lutu decyduje coś innego: jak szybko ta energia dociera do czubka grota i jak szybko jest uzupełniana. Stacja 90 W z grzałką zintegrowaną z grotem i krótką pętlą sprzężenia potrafi mieć lepszą dynamikę niż 150 W z grzałką oddaloną od czubka.
Moc zaczyna być decydująca dopiero przy dużych masach termicznych — wielowarstwowe płytki z rozlewem masy, złącza zasilania, ekrany, punkty lutownicze przy radiatorach. Tam 60–80 W po prostu nie wystarcza, niezależnie od konstrukcji grota.
Dobór grota jest ważniejszy niż dobór watów
Ciepło płynie przez powierzchnię styku. Grot igłowy o średnicy 0,2 mm przekaże ułamek tego, co grot ścięty 3 mm, nawet z tej samej stacji. Zasada jest odwrotna do intuicji: dobieraj największy grot, który zmieści się przy złączu, a nie najmniejszy. Grot ścięty o szerokości zbliżonej do pola lutowniczego skróci czas kontaktu i obniży realną temperaturę, jakiej doświadcza płytka, mimo tej samej nastawy na wyświetlaczu.
Hot air: temperatura to tylko połowa nastawy
Przy stacji hot air ustawia się dwie rzeczy i obie są równie ważne. Temperatura określa, jak gorące jest powietrze; przepływ określa, ile tego powietrza dociera do elementu w jednostce czasu. Ta sama nastawa 350 °C przy przepływie 20 l/min i przy 80 l/min to dwa zupełnie różne procesy.
| Zadanie | Temperatura | Przepływ | Dysza |
|---|---|---|---|
| Drobne SMD (0402, 0603), rezystory | 280–320 °C | niski | wąska, 2,5–4 mm |
| SOIC, QFP, złącza wielonóżkowe | 330–360 °C | średni | 6–9 mm |
| QFN, BGA małe, ekrany | 350–380 °C | średni/wysoki | szeroka lub profilowa |
| Zdejmowanie kleju, obkurczanie koszulek | 200–260 °C | niski | szeroka |
| Podgrzewanie wstępne dużej płytki | brak — użyj podgrzewacza | — | — |
Typowy błąd początkującego: wysoka temperatura i wysoki przepływ „żeby poszło szybciej". Efekt to zdmuchnięte kondensatory z sąsiedztwa, przypalona maska lutownicza i element, który i tak nie odszedł, bo ciepło nie zdążyło dojść do lutów pod spodem. Prawidłowa kolejność jest odwrotna: najpierw przepływ dobrany do wielkości elementu, potem temperatura.
Stacje hot air i dysze
- Quick 856AE — 1200 W, 200 l/min — najwyższy przepływ, duże elementy i ekrany
- Quick 861DW ESD — 1000 W — bezszczotkowa dmuchawa, cichsza praca ciągła
- Quick TR1300A — stacja hot air do serwisu telefonów i drobnego SMD
- Quick TR1100 — podstawowa stacja hot air do napraw
- Dysza N1194 — 6 mm — do SOIC i złącz wielonóżkowych
- Dysza N1124 — 2,5 mm — do drobnych elementów biernych
Zestaw 2 w 1 — kiedy ma sens, a kiedy nie
Zestawy łączące kolbę i hot air w jednej obudowie są tańsze od dwóch osobnych urządzeń i zajmują mniej blatu. Mają jednak jedno ograniczenie, o którym warto wiedzieć wcześniej: w większości konstrukcji nie da się używać obu kanałów jednocześnie na pełnej mocy, bo dzielą wspólny zasilacz.
| Sytuacja | Lepszy wybór | Dlaczego |
|---|---|---|
| Warsztat domowy, hobby, prototypy | zestaw 2 w 1 | jedno urządzenie, jeden kabel, niższy koszt wejścia |
| Serwis jednoosobowy | zestaw 2 w 1 lub dwa urządzenia | zależy od tego, czy pracujesz naprzemiennie, czy równolegle |
| Stanowisko produkcyjne | dwa osobne urządzenia | równoległa praca, łatwiejszy serwis, wymiana pojedynczej sztuki |
| Naprawa płyt głównych, BGA | osobne + podgrzewacz | hot air sam nie da równomiernego profilu na dużej płytce |
Zestawy lutownicze 2 w 1
- Quick 706W+ — 50 W + 580 W — kompaktowy zestaw do serwisu i prototypów
- Quick 712 — 90 W + 1000 W — mocniejszy kanał hot air, praca ciągła
- Quick 713 — 90 W z hot air — stacja lutująco-rozlutowująca w jednej obudowie
- Rozlutownica Quick 201B ESD — odsysanie cyny z otworów THT — czego hot air nie zrobi
Gdzie kończy się hot air: podgrzewacz i stacja BGA
Hot air grzeje element z góry. Przy dużej, wielowarstwowej płytce z rozlewem masy oznacza to gradient: element jest już przy 360 °C, a laminat pod nim ma 80 °C. Skutki to wygięcie płytki, pękające luty przy krawędziach i, przy odrobinie pecha, rozwarstwienie laminatu.
Rozwiązaniem jest podgrzewanie wstępne od spodu. Podgrzewacz PCB doprowadza całą płytkę do 120–160 °C, dzięki czemu hot air ma do pokonania już tylko ostatnie 200 °C, a naprężenia rozkładają się równomiernie. Przy układach BGA podgrzewanie przestaje być opcją — bez niego trafienie w profil rozpływu jest kwestią szczęścia.
- Podgrzewacz IR — promiennik podczerwieni, szybki start, grzeje selektywnie ciemne powierzchnie.
- Podgrzewacz ceramiczny — równomierny, wolniejszy, mniej zależny od koloru elementu.
- Stacja BGA — połączenie podgrzewacza dolnego, górnej głowicy i sterowania profilem czasowo-temperaturowym; jedyne sensowne rozwiązanie przy seryjnej wymianie układów BGA.
Podgrzewanie wstępne i stacje BGA
- Quick 854D — podgrzewacz PCB do stanowiska serwisowego
- Quick 854ESD — 600 W — wersja ESD do strefy EPA
- Quick 870ESD — 800 W — większa powierzchnia grzewcza
- Quick 7610 — stacja BGA z 2× IR preheater — pełna kontrola profilu przy wymianie BGA
- Quick 7720 — hot air + IR ceramic — połączenie konwekcji i podczerwieni
Bezołowiowe czy ołowiowe — jak to zmienia nastawy
Stop SnPb63/37 topi się w 183 °C i jest eutektyczny, czyli przechodzi ze stanu stałego w ciekły bez fazy pośredniej. Stopy SAC (SnAgCu) topią się w przedziale 217–220 °C i wymagają wyższej nastawy grota — typowo 350–380 °C zamiast 320–340 °C. Wyższa temperatura oznacza szybsze utlenianie grota i krótszą żywotność, dlatego przy pracy bezołowiowej warto liczyć na 2–3 razy częstszą wymianę grotów.
Druga konsekwencja jest wizualna. Lut bezołowiowy po zastygnięciu jest matowy i ziarnisty — to normalny wygląd, a nie zimny lut. Ocenianie połączeń SAC według kryteriów znanych z cyny ołowiowej prowadzi do niepotrzebnego przelutowywania i przegrzewania płytek.
Najczęstsze pytania
Czym różni się stacja lutownicza od hot air?
Stacja lutownicza przekazuje ciepło przez kontakt grota ze złączem — grzeje punktowo i daje pełną kontrolę nad miejscem lutowania. Hot air grzeje strumieniem gorącego powietrza cały obszar wokół elementu, dzięki czemu wielonóżkowy układ SMD odchodzi w całości. Kolba jest niezbędna do THT, przewodów i pojedynczych elementów, hot air — do montażu i demontażu układów SMD.
Co to jest regulacja w zamkniętej pętli w stacji lutowniczej?
To układ, w którym czujnik temperatury umieszczony w grocie mierzy jego rzeczywistą temperaturę kilkadziesiąt razy na sekundę, a regulator PID na bieżąco dobiera moc grzałki tak, aby utrzymać nastawę.
W praktyce widać to po tym, jak stacja zachowuje się po dotknięciu dużego pola masowego: układ zamknięty wraca do nastawy w 2–4 sekundy, zwykła lutownica z pokrętłem „siada" na kilkanaście sekund. Przy lutowaniu bezołowiowym ta różnica decyduje o tym, czy pole lutownicze przetrwa naprawę.
Ile watów powinna mieć stacja lutownicza?
60–80 W wystarcza do typowego montażu SMD i drobnego THT. 90–150 W jest potrzebne przy wielowarstwowych płytkach z rozlewem masy, złączach zasilania i ekranach. Powyżej 200 W mówimy już o stanowiskach do elementów o dużej masie termicznej. Ważniejsza od samej mocy jest jednak konstrukcja: grzałka zintegrowana z grotem i krótka pętla sprzężenia dają lepszą dynamikę niż wyższa moc przy grzałce oddalonej od czubka.
Jaką temperaturę ustawić do lutowania bezołowiowego?
Typowo 350–380 °C na grocie przy stopach SAC (temperatura topnienia 217–220 °C). Dla cyny z ołowiem SnPb63/37 (topnienie 183 °C) wystarcza 320–340 °C. Zawsze zaczynaj od dolnej granicy i podnoś dopiero wtedy, gdy lut nie rozpływa się w 2–3 sekundy — wyższa nastawa to szybsze zużycie grota i większe ryzyko uszkodzenia pola lutowniczego.
Czy do hot air potrzebny jest podgrzewacz płytek?
Przy drobnym SMD nie. Przy dużych, wielowarstwowych płytkach z rozlewem masy — tak, ponieważ hot air grzeje tylko od góry i powstaje gradient temperatury między elementem a laminatem. Skutkuje to wygięciem płytki i pękającymi lutami. Podgrzewacz doprowadza całą płytkę do 120–160 °C, dzięki czemu naprężenia rozkładają się równomiernie. Przy układach BGA podgrzewanie wstępne jest obowiązkowe.
Zestaw 2 w 1 czy dwa osobne urządzenia?
Zestaw 2 w 1 jest tańszy i zajmuje mniej blatu — dobry wybór do warsztatu i serwisu jednoosobowego, gdzie pracuje się naprzemiennie. Dwa osobne urządzenia wybierz wtedy, gdy oba kanały mają pracować równocześnie lub gdy stanowisko jest produkcyjne: większość zestawów 2 w 1 dzieli wspólny zasilacz i nie pozwala na pełną moc obu kanałów naraz.
Dlaczego lut bezołowiowy wygląda na matowy?
To normalna cecha stopów SAC. Brak fazy eutektycznej sprawia, że lut krzepnie w przedziale temperatur i jego powierzchnia jest matowa oraz lekko ziarnista. Ocenianie takiego połączenia według kryteriów znanych z cyny ołowiowej — gdzie matowość oznaczała zimny lut — prowadzi do niepotrzebnego przelutowywania i przegrzewania płytki.
Jak to poskładać w stanowisko
Minimalny zestaw serwisowy to stacja z zamkniętą pętlą 80–90 W plus hot air z regulacją przepływu. Kolejne w kolejności sensowności zakupy to podgrzewacz PCB, rozlutownica próżniowa i dopiero potem stacja BGA. Do każdego z tych urządzeń dochodzi jeszcze odciąg — przy pracy ciągłej nie jest to dodatek, tylko element wyposażenia stanowiska.
Pełna oferta jest w kategorii stacje lutownicze, a urządzenia do pracy z dużymi płytkami znajdziesz w podgrzewacze płytek PCB i stacje BGA. Zanim postawisz stację na blacie, sprawdź też poradnik Jak dobrać pochłaniacz oparów lutowniczych — dym z topnika nie znika sam, a stanowisko bez odciągu przestaje być komfortowe po pierwszej godzinie.
Jeżeli w naprawach używasz komponentów wrażliwych na wilgoć w oryginalnych opakowaniach barierowych, warto zajrzeć również do poradnika Szafy klimatyczne i komponenty MSD — element wyjęty z taśmy i odłożony na tydzień na blat może być przyczyną uszkodzenia, którego nie widać na żadnym etapie lutowania.