


.png "Opakowania")

.png "Maszyny")

.png)
.png)
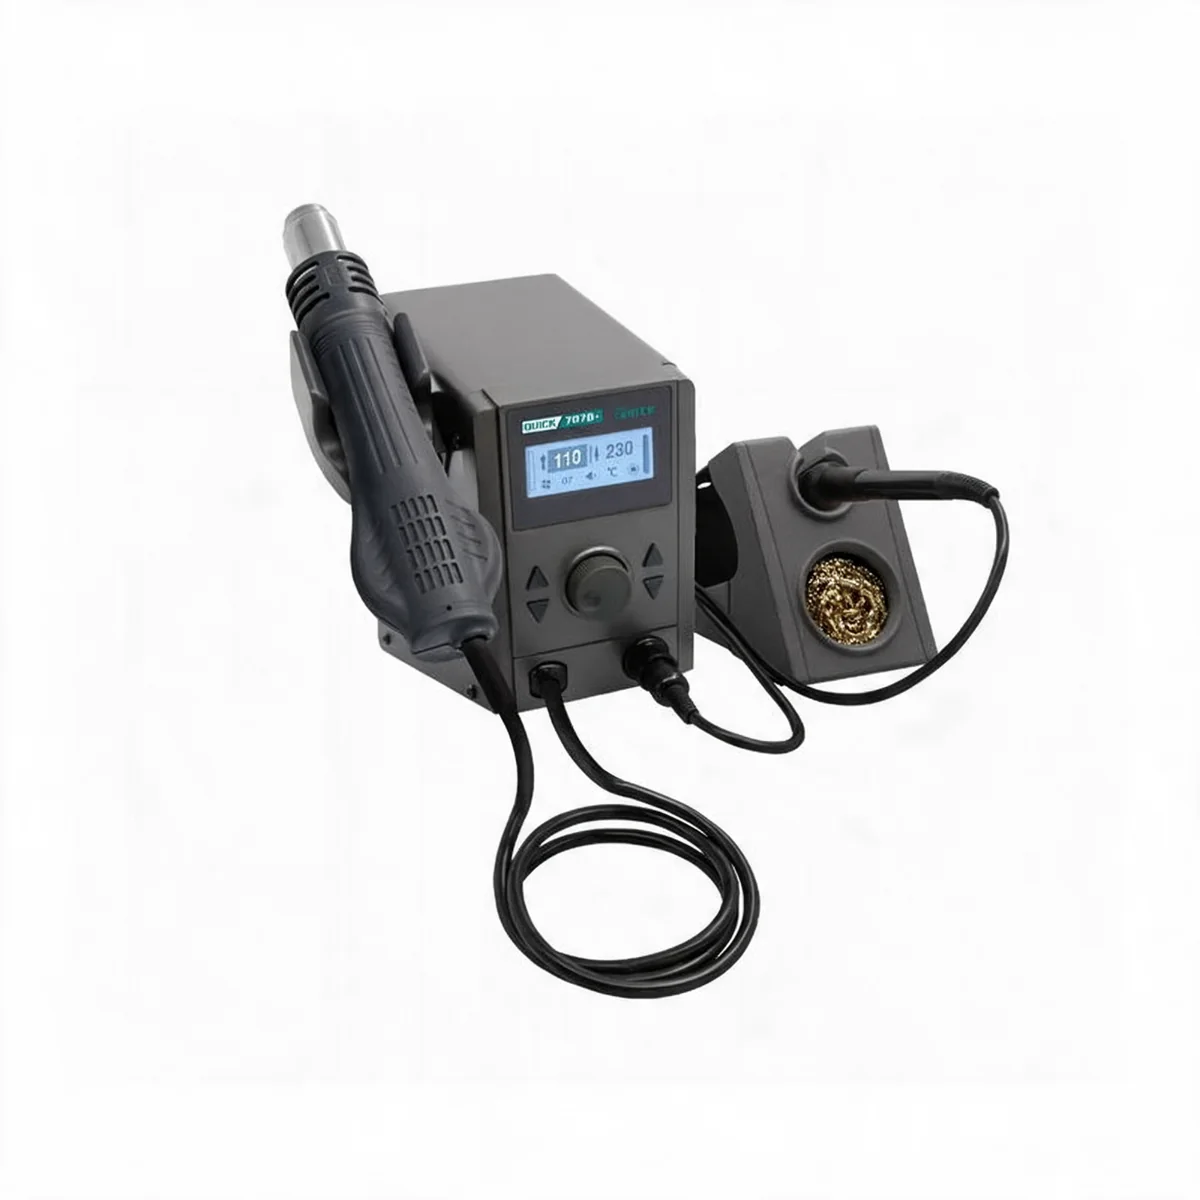
Zestaw lutowniczy Quick 707D+ – stacja 70 W + HOT AIR 800 W, 30 l/min

Dostępność: Dostępny
Koszt wysyłki: od 0,00 zł
Numer katalogowy: 212904
Kod producenta: 212904
Stan produktu: Nowy
- Opis produktu
Dwa narzędzia w jednej obudowie: kolba lutownicza 70 W i hot air 800 W o przepływie 30 l/min. Kompletne stanowisko serwisowe bez dwóch osobnych urządzeń na blacie.
Do czego służy
Kolba 70 W obsługuje montaż, przewody, złącza i pojedyncze elementy. Hot air 800 W / 30 l/min zdejmuje układy wielonóżkowe, których kolbą nie ruszysz bez urwania pól lutowniczych.
Zestaw 2 w 1 zajmuje jedno gniazdo i jedno miejsce na blacie — przy stanowisku serwisowym, gdzie liczy się każdy centymetr maty, to realna różnica. Pracuje się naprzemiennie: raz kolbą, raz gorącym powietrzem.
Cechy modelu
- Kolba lutownicza 70 W
- Hot air 800 W, przepływ 30 l/min
- Jedna obudowa, jedno gniazdo zasilania
- Niezależna nastawa dla każdego kanału
- Wykonanie antystatyczne (ESD)
Dane techniczne
| Parametr | Wartość |
|---|---|
| Producent | Quick |
| Model | 707D+ |
| Typ | zestaw 2 w 1 (kolba + HOT AIR) |
| Moc kolby | 70 W |
| Moc HOT AIR | 800 W |
| Przepływ HOT AIR | 30 l/min |
| Zasilanie | 230 V AC |
| Wykonanie | antystatyczne (ESD) |
| Nr katalogowy | 212904 |
Co jest w zestawie
- Stacja bazowa
- Kolba lutownicza z przewodem
- Rękojeść HOT AIR z przewodem
- Podstawki
- Komplet dysz i grotów startowych
- Instrukcja obsługi
Dla kogo ten zestaw
Serwis jednoosobowy, warsztat, pracownia prototypowa — wszędzie tam, gdzie pracuje się naprzemiennie, a nie dwoma narzędziami jednocześnie.
Uwaga przy zestawach 2 w 1: w większości konstrukcji oba kanały dzielą wspólny zasilacz, więc nie da się używać ich równocześnie na pełnej mocy. Na stanowisku produkcyjnym, gdzie dwie osoby pracują równolegle, lepsze będą dwa osobne urządzenia.
Najczęstsze pytania
Czy mogę używać kolby i hot air jednocześnie?
W zestawach 2 w 1 oba kanały dzielą wspólny zasilacz, więc praca równoczesna na pełnej mocy nie jest przewidziana. W praktyce nie jest to ograniczenie — przy jednym operatorze i tak pracuje się naprzemiennie. Jeśli potrzebujesz pracy równoległej, weź dwa osobne urządzenia.
Czym 707D+ różni się od 709D+?
Mocą kanału hot air: 707D+ ma 800 W i przepływ 30 l/min, 709D+ — 1350 W i 50 l/min. Kolba w obu modelach ma 70 W. Wybierz 709D+, jeśli zdejmujesz duże układy i ekrany; 707D+ wystarczy do typowych prac serwisowych.
Jak ustawić temperaturę i przepływ przy hot air?
Najpierw przepływ, potem temperatura — nie odwrotnie. Przepływ dobiera się do wielkości elementu: niski do drobnych elementów biernych, średni do SOIC i QFP, wyższy do ekranów i dużych układów. Zbyt duży przepływ zdmuchuje sąsiednie elementy, zanim ciepło zdąży dojść do lutów pod spodem.
Temperatura: 280–320 °C do elementów 0402–0603, 330–360 °C do SOIC i złącz wielonóżkowych, 350–380 °C do QFN i ekranów.
Czy przy hot air potrzebny jest podgrzewacz płytek?
Przy drobnym SMD nie. Przy dużych, wielowarstwowych płytkach z rozlewem masy — tak. Hot air grzeje tylko od góry, więc powstaje gradient: element ma już 360 °C, a laminat pod nim 80 °C. Skutkiem jest wygięcie płytki i pękające luty. Podgrzewacz doprowadza całą płytkę do 120–160 °C i wyrównuje naprężenia.
Czy do tej stacji dokupię dysze?
Tak. Dysze dobiera się do wielkości elementu — wąskie 2,5–4 mm do elementów biernych, 6–9 mm do SOIC i złącz, szerokie i profilowe do QFN oraz ekranów. W ofercie mamy dysze do stacji hot air Quick; przy zamówieniu podaj model stacji.
Czy stacja nadaje się do lutowania bezołowiowego?
Tak. Stopy SAC topią się w 217–220 °C i wymagają nastawy grota rzędu 350–380 °C, co mieści się w zakresie tej stacji. Przy pracy bezołowiowej licz się z 2–3 razy szybszym zużyciem grotów niż przy cynie z ołowiem — to normalne zjawisko wynikające z wyższej temperatury i szybszego utleniania.
Jak dobrać grot do tej stacji?
Wbrew intuicji dobiera się największy grot, który zmieści się przy złączu, a nie najmniejszy. Ciepło płynie przez powierzchnię styku, więc szeroki grot ścięty skraca czas kontaktu i obniża realną temperaturę, jakiej doświadcza płytka. Grot igłowy zostaw do pracy między wyprowadzeniami o małym rastrze.
Czy potrzebuję odciągu oparów przy tej stacji?
Przy pracy dorywczej wystarczy wietrzenie. Przy codziennym lutowaniu — tak: dym znad grota to w ponad 95% aerozol z topnika, a kalafonia w formie wziewnej jest w UE sklasyfikowana jako czynnik uczulający drogi oddechowe. Na jedno stanowisko pracujące przez całą zmianę potrzeba realnie 80–120 m³/h.
Stację znajdziesz w kategorii stacje lutownicze. Do kompletnego stanowiska warto dobrać pochłaniacz oparów lutowniczych — dym z topnika nie znika sam — oraz matę ESD 30 × 20 cm pod kolbę. Jak dobrać moc i grot, opisaliśmy w poradniku Stacja lutownicza czy hot air.
