.png "Opakowania")

.png "Maszyny")

.png)
.png)
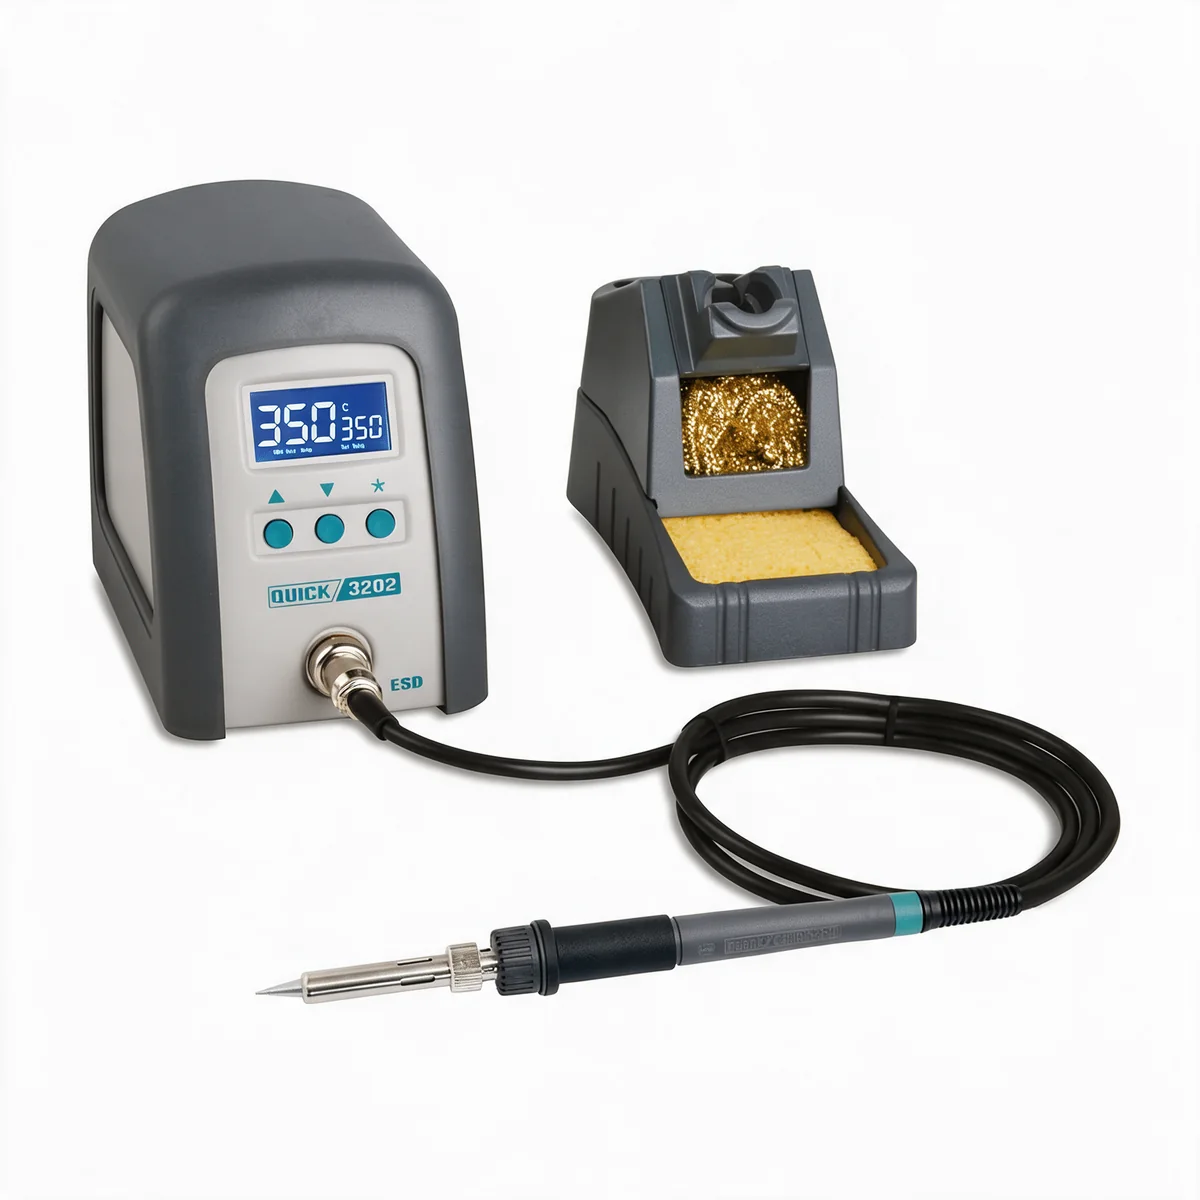
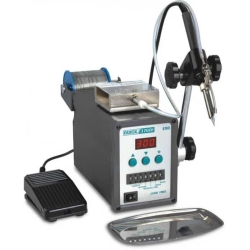
Stacja lutownicza Quick 3202 – 90 W, 36 V/400 kHz, Lead Free, ESD

Dostępność: Dostępny
Koszt wysyłki: od 0,00 zł
Numer katalogowy: 202218
Kod producenta: 202218
Stan produktu: Nowy
- Opis produktu
Stacja z grzałką zasilaną prądem wysokiej częstotliwości: 90 W, 400 kHz, zakres 100–500 °C. Konstrukcja pod lutowanie bezołowiowe i pracę ciągłą.
Do czego służy
Grzałka zasilana prądem o częstotliwości 400 kHz oddaje ciepło bezpośrednio w miejscu styku z grotem, zamiast ogrzewać całą rękojeść. Efekt jest mierzalny: krótki czas powrotu do nastawy po obciążeniu i stabilna temperatura przy lutowaniu jedno po drugim.
Zakres do 500 °C i oznaczenie Lead Free to nie marketing — stopy SAC wymagają wyższych nastaw niż cyna z ołowiem, a przy pracy seryjnej każda sekunda krótszego kontaktu grota z płytką przekłada się na mniej uszkodzonych pól lutowniczych.
Cechy modelu
- Moc 90 W, grzałka 36 V / 400 kHz
- Zakres 100–500 °C
- Zabezpieczenie nastaw hasłem i cyfrowa kalibracja
- Tryb uśpienia — wydłuża żywotność grota
- Komunikaty o usterkach
- Wykonanie antystatyczne, przystosowanie do lutowania bezołowiowego
Dane techniczne
| Parametr | Wartość |
|---|---|
| Producent | Quick |
| Model | 3202 |
| Moc | 90 W |
| Zasilanie grzałki | 36 V / 400 kHz |
| Zakres temperatury | 100–500 °C |
| Regulacja | cyfrowa, z kalibracją |
| Tryb uśpienia | tak |
| Zabezpieczenie nastaw | hasło |
| Wykonanie | antystatyczne (ESD), Lead Free |
| Nr katalogowy | 202218 |
Co jest w zestawie
- Stacja zasilająca
- Kolba lutownicza z przewodem
- Podstawka z gąbką
- Grot startowy
- Instrukcja obsługi
Na jakim stanowisku ją postawić
Montaż i serwis pracujący na stopach bezołowiowych, produkcja małoseryjna, stanowiska z wymogiem powtarzalności procesu.
Tryb uśpienia warto skonfigurować od pierwszego dnia — grot utleniający się przez osiem godzin w 400 °C to najczęstszy ukryty koszt eksploatacji stacji.
Najczęstsze pytania
Co daje grzałka wysokiej częstotliwości?
Krótszy czas powrotu do nastawy. Energia trafia bezpośrednio w strefę styku z grotem, więc po dotknięciu dużego pola masowego stacja odbudowuje temperaturę w kilka sekund zamiast kilkunastu. Przy lutowaniu seryjnym to różnica między jednym a dwoma podejściami do złącza.
Czy tryb uśpienia realnie przedłuża życie grota?
Tak, i to znacząco. Grot utlenia się tym szybciej, im wyższa temperatura i im dłużej w niej pozostaje. Zejście do temperatury czuwania w przerwach potrafi wydłużyć żywotność grota dwukrotnie — przy pracy bezołowiowej, gdzie groty schodzą najszybciej, to wymierna oszczędność.
Czy stacja nadaje się do lutowania bezołowiowego?
Tak. Stopy SAC topią się w 217–220 °C i wymagają nastawy grota rzędu 350–380 °C, co mieści się w zakresie tej stacji. Przy pracy bezołowiowej licz się z 2–3 razy szybszym zużyciem grotów niż przy cynie z ołowiem — to normalne zjawisko wynikające z wyższej temperatury i szybszego utleniania.
Jak dobrać grot do tej stacji?
Wbrew intuicji dobiera się największy grot, który zmieści się przy złączu, a nie najmniejszy. Ciepło płynie przez powierzchnię styku, więc szeroki grot ścięty skraca czas kontaktu i obniża realną temperaturę, jakiej doświadcza płytka. Grot igłowy zostaw do pracy między wyprowadzeniami o małym rastrze.
Czy potrzebuję odciągu oparów przy tej stacji?
Przy pracy dorywczej wystarczy wietrzenie. Przy codziennym lutowaniu — tak: dym znad grota to w ponad 95% aerozol z topnika, a kalafonia w formie wziewnej jest w UE sklasyfikowana jako czynnik uczulający drogi oddechowe. Na jedno stanowisko pracujące przez całą zmianę potrzeba realnie 80–120 m³/h.
Stację znajdziesz w kategorii stacje lutownicze. Do kompletnego stanowiska warto dobrać pochłaniacz oparów lutowniczych — dym z topnika nie znika sam — oraz matę ESD 30 × 20 cm pod kolbę. Jak dobrać moc i grot, opisaliśmy w poradniku Stacja lutownicza czy hot air.
Informacje handlowe

Quick 706W+ Zestaw lutowniczy stacja 50W + HOT AIR 580W