


.png "Opakowania")

.png "Maszyny")

.png)
.png)
Jonizator jest w strefie EPA narzędziem ostatniej szansy, a nie pierwszej. Wszystko, co da się uziemić, uziemia się — matę, operatora, narzędzia, wózek. Jonizator służy do jednej rzeczy, której uziemienie nie potrafi: neutralizacji ładunku na izolatorach, których z procesu usunąć się nie da. I dopóki nie wiesz, jaki ma offset i czas neutralizacji, nie wiesz, czy w ogóle działa.
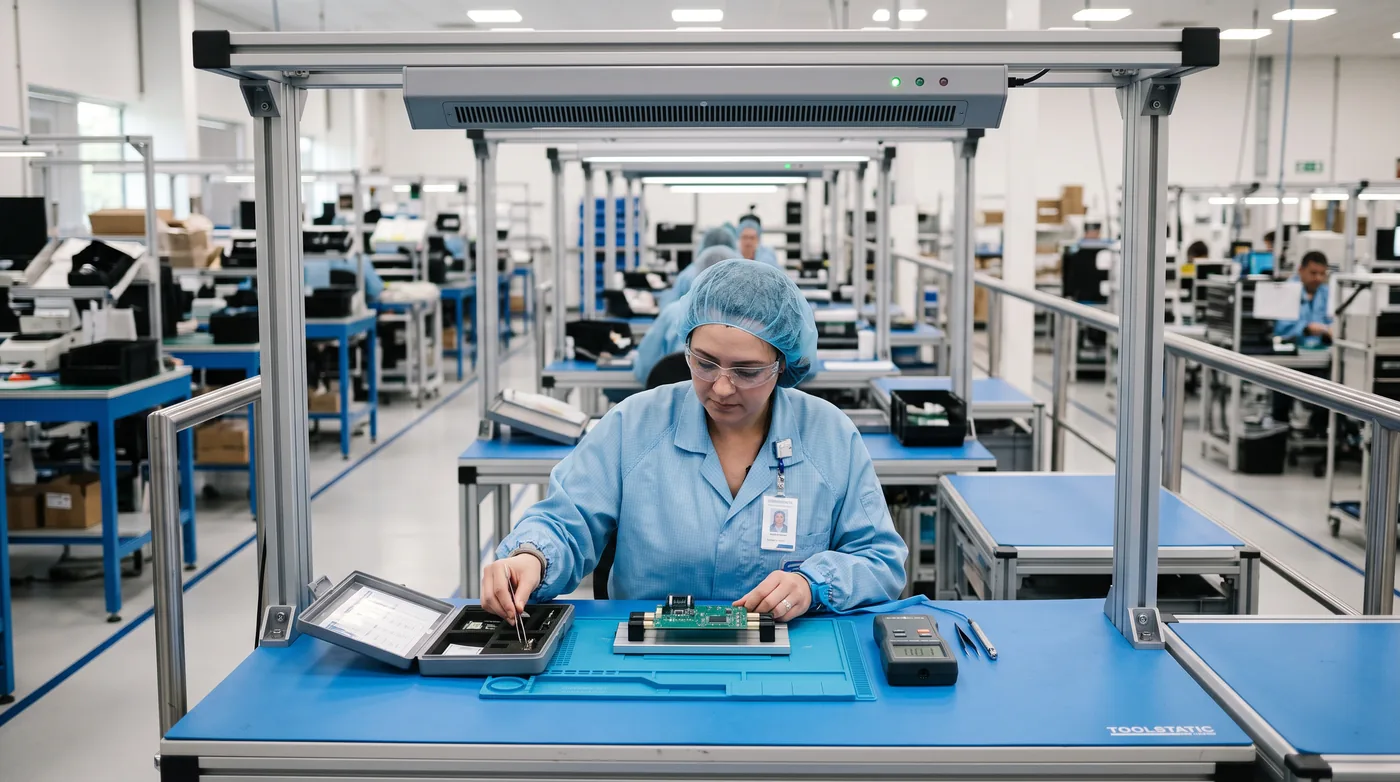
Czego jonizator nie zastąpi
Norma PN-EN 61340-5-1 (odpowiednik ANSI/ESD S20.20) porządkuje to jednoznacznie. Podstawowa zasada ochrony w strefie EPA brzmi: wszystkie przedmioty przewodzące i rozpraszające w strefie muszą być połączone z tym samym punktem uziemienia (EBP). Dopiero dla przedmiotów, których nie można uziemić — bo są izolatorami — norma dopuszcza dwa środki: usunięcie ich ze strefy albo zastosowanie jonizacji.
Kolejność jest więc taka, i jej odwrócenie jest najczęstszym błędem przy budowaniu strefy:
- Uziemienie stanowiska — mata z przewodem i rezystorem, listwa, punkt EBP.
- Uziemienie operatora — opaska nadgarstkowa, a przy pracy na stojąco obuwie lub opaski na buty plus podłoga rozpraszająca.
- Usunięcie zbędnych izolatorów — kubki, folie, teczki, taśmy klejące, plastikowe długopisy.
- Zastąpienie izolatorów procesowych wersjami rozpraszającymi — pojemniki, tacki, opakowania.
- Dopiero teraz jonizator — na to, co zostało i zostać musi.
Jonizator postawiony na stanowisku bez uziemionej maty nie poprawia bezpieczeństwa procesu w żadnym mierzalnym stopniu. Daje natomiast złudzenie ochrony, co jest gorsze niż jej brak.
Podstawa strefy EPA — zanim sięgniesz po jonizator
- Maty antystatyczne stołowe — powierzchnia robocza o kontrolowanej rezystancji
- Opaski antystatyczne nadgarstkowe — uziemienie operatora, pierwszy środek ochrony
- Przewód uziemiający z rezystorem 1 MΩ — bez niego mata jest zwykłą podkładką
- Maty antystatyczne podłogowe — przy pracy na stojąco, razem z obuwiem ESD
- Opaski antystatyczne na obuwie — uziemienie operatora poruszającego się po strefie
Izolatory procesowe — jedyny przypadek, gdy jonizator jest konieczny
Izolator to materiał, z którego ładunek nie spłynie, choćbyś go podłączył do uziemienia grubym przewodem. Nie przewodzi, więc ładunek zostaje tam, gdzie powstał — i utrzymuje się godzinami. W typowym procesie montażu elektroniki izolatorów, których nie da się wyeliminować, jest zaskakująco dużo:
- obudowy wyrobu z ABS, PC czy PMMA — sam produkt, który montujesz,
- folie ochronne zdejmowane z wyświetlaczy i paneli,
- nośniki taśmowe (carrier tape) i pokrywy taśm z podajników,
- elementy szklane, ceramiczne i laminaty,
- taśmy klejące — samo odrywanie taśmy generuje kilkanaście kilowoltów,
- powietrze o niskiej wilgotności zimą, gdy ogrzewanie zbija RH poniżej 30%.
W każdym z tych przypadków ładunek pojawia się na powierzchni, której nie można podłączyć do EBP. Zbliżenie takiej powierzchni do wrażliwego komponentu wywołuje wyładowanie indukcyjne — nie trzeba żadnego kontaktu. Dopiero tutaj jonizator jest jedynym dostępnym narzędziem: dostarcza w powietrzu jony obu znaków, które są przyciągane przez naładowaną powierzchnię i neutralizują ją w kilka sekund.
Offset (balans) — pierwszy parametr, o który trzeba zapytać
Jonizator produkuje jony dodatnie i ujemne. Jeżeli produkuje ich tyle samo, powierzchnia zostaje sprowadzona do zera. Jeżeli przewaga jest po jednej stronie, jonizator nie tylko nie rozładuje przedmiotu — sam go naładuje do napięcia równego swojej niesymetrii.
Ta niesymetria nazywa się offsetem, napięciem szczątkowym albo balansem. Norma PN-EN 61340-5-1 wymaga, aby dla urządzeń jonizujących w strefie EPA offset mieścił się w przedziale ±35 V. Dla szczególnie wrażliwych procesów (komponenty klasy 0, głowice HDD, czujniki MEMS) stosuje się ostrzejsze kryterium ±10 V lub ±5 V.
| Offset | Ocena | Co robić |
|---|---|---|
| 0 do ±10 V | bardzo dobry | normalna eksploatacja, także procesy krytyczne |
| ±10 do ±35 V | w granicach normy | dopuszczalny, ale warto obserwować trend |
| ±35 do ±100 V | poza normą | czyszczenie emiterów i regulacja balansu |
| powyżej ±100 V | urządzenie szkodzi | wyłączyć do serwisu — jonizator ładuje zamiast rozładowywać |
Offset rośnie z czasem i ma jedną dominującą przyczynę: zabrudzone emitery. Igły jonizujące pokrywają się osadem z topnika, kurzem i produktami reakcji z powietrzem, a osad nierównomiernie tłumi emisję jonów jednego znaku. Dlatego jonizator, który po instalacji miał 5 V, po pół roku bez czyszczenia potrafi mieć 200 V.
Czas neutralizacji — drugi parametr, który trzeba znać
Czas neutralizacji (decay time) mówi, jak długo jonizator potrzebuje, żeby obniżyć napięcie na płycie pomiarowej z 1000 V do 100 V. Pomiar wykonuje się zarówno dla ładunku dodatniego, jak i ujemnego — różnica między tymi dwoma wynikami jest zresztą sama w sobie dobrym wskaźnikiem balansu.
| Typ jonizatora | Typowy czas neutralizacji | Zasięg | Zastosowanie |
|---|---|---|---|
| Wentylatorowy stanowiskowy (1–4 wentylatory) | 2–10 s | 0,3–1,2 m | pojedyncze stanowisko montażowe lub serwisowe |
| Belka nadmuchowa (bar) | 1–5 s | 0,3–1,5 m nad taśmą | linia montażowa, praca ciągła |
| Dmuchawa punktowa / pistolet | <1 s | krótki, kierunkowy | czyszczenie i rozładowanie przed pakowaniem |
| Jonizator bezwentylatorowy (belka pasywna) | 10–60 s | do 0,3 m | tam, gdzie nadmuch jest niedopuszczalny |
Czas neutralizacji nie jest stałą urządzenia — zależy od odległości i od nastawy nadmuchu. Producent podaje go dla warunków katalogowych (zwykle 30 cm). Przy podwojeniu odległości czas rośnie zwykle trzy–czterokrotnie. Dlatego jonizator zawieszony „gdzieś nad stanowiskiem" bywa formalnie sprawny, a w praktyce bezużyteczny — jony nie docierają tam, gdzie leży wyrób.
Jaki czas neutralizacji jest wystarczający
Odpowiedź wynika z taktu procesu, a nie z katalogu. Jeżeli operator wyjmuje wyrób z podajnika i w ciągu 3 sekund odkłada go na matę, jonizator o czasie neutralizacji 10 s nie zdąży zadziałać — ładunek dotrze do komponentu wcześniej. Zasada praktyczna: czas neutralizacji powinien być co najmniej dwa razy krótszy niż czas, przez który wyrób pozostaje w zasięgu jonizatora przed krytyczną operacją.
Jonizatory w naszej ofercie
- Jonizator stanowiskowy 4-wentylatorowy — szeroki strumień na całą szerokość stanowiska montażowego
- Jonizatory — cała kategoria — urządzenia do neutralizacji izolatorów w strefie EPA
- Antystatyka ESD — maty, opaski, uziemienia i pozostałe wyposażenie strefy
Jak sprawdzić, że jonizator działa
To pytanie ma dokładną odpowiedź i jest ona zaskakująco rzadko stosowana. Jonizator jest jedynym elementem wyposażenia strefy EPA, po którym nie widać, że przestał działać: wentylator się kręci, dioda świeci, a emitery mogą już nie emitować niczego.
Metoda referencyjna — analizator naładowanej płyty
Przyrząd nazywany charged plate monitor lub charged plate analyzer (CPM/CPA) zawiera płytę o znormalizowanej pojemności, którą ładuje się do ±1000 V i mierzy czas spadku do ±100 V oraz napięcie szczątkowe po ustabilizowaniu. Procedurę opisuje norma ESD STM3.1. To jedyna metoda dająca liczby, które można wpisać do protokołu audytu.
- Ustaw płytę w miejscu, gdzie faktycznie leży wyrób — nie 20 cm obok.
- Naładuj do +1000 V, zmierz czas spadku do +100 V.
- Powtórz dla −1000 V.
- Odczytaj napięcie szczątkowe (offset) po pełnej neutralizacji.
- Zapisz obie wartości z datą — sens ma dopiero trend, nie pojedynczy pomiar.
Metody codzienne — szybkie, przybliżone, lepsze niż nic
- Miernik pola elektrostatycznego. Naładuj kawałek folii przez potarcie, zmierz pole, włóż pod jonizator, zmierz ponownie po 5 i po 15 sekundach. Nie da wartości do protokołu, ale natychmiast pokaże urządzenie, które przestało działać.
- Test paskiem folii. Dwa paski folii polietylenowej potarte o siebie odpychają się. Umieszczone w strumieniu sprawnego jonizatora opadają w kilka sekund. Metoda zerojedynkowa: działa / nie działa.
- Kontrola wzrokowa emiterów. Raz w miesiącu, przy wyłączonym zasilaniu. Igły powinny być czyste i ostre; szary nalot to pierwszy sygnał rosnącego offsetu.
| Czynność | Częstotliwość | Kto |
|---|---|---|
| Kontrola wzrokowa emiterów | co miesiąc | operator lub brygadzista |
| Czyszczenie emiterów | co 1–3 miesiące, zależnie od zapylenia | utrzymanie ruchu |
| Pomiar offsetu i czasu neutralizacji (CPM) | co 6 miesięcy | koordynator ESD lub firma zewnętrzna |
| Pomiar po każdej zmianie ustawienia | każdorazowo | osoba przestawiająca urządzenie |
| Wymiana emiterów | wg zaleceń producenta, typowo co 2–4 lata | serwis |
Czyszczenie emiterów — dziesięć minut, które ratują parametry
Procedura jest prosta, ale kolejność ma znaczenie: zawsze od odłączenia zasilania — na emiterach jonizatora rezystancyjnego występuje wysokie napięcie.
- Odłącz urządzenie od sieci i odczekaj minutę na rozładowanie układu.
- Wyjmij lub odsłoń listwę emiterów zgodnie z instrukcją.
- Przetrzyj każdą igłę wacikiem zwilżonym alkoholem izopropylowym, ruchem wzdłuż igły, od nasady do czubka.
- Nie używaj materiałów ściernych ani szczotek metalowych — zaokrąglony czubek emitera podnosi napięcie zapłonu i obniża wydajność jonizacji.
- Odczekaj do pełnego odparowania alkoholu przed podaniem zasilania.
- Po uruchomieniu wykonaj pomiar offsetu — jeżeli nie wrócił do normy, emitery są zużyte i wymagają wymiany.
Typowe błędy
| Błąd | Skutek | Poprawka |
|---|---|---|
| Jonizator zamiast uziemienia | brak ochrony, złudzenie bezpieczeństwa | najpierw mata i opaska, jonizator na końcu |
| Urządzenie ustawione za daleko | czas neutralizacji rośnie kilkukrotnie | zasięg katalogowy dotyczy zwykle 30 cm |
| Brak jakichkolwiek pomiarów | offset rośnie niezauważony | pomiar CPM co 6 miesięcy, kontrola wzrokowa co miesiąc |
| Emitery nieczyszczone | offset ponad 100 V — jonizator ładuje wyrób | czyszczenie IPA co 1–3 miesiące |
| Strumień skierowany na twarz operatora | dyskomfort, wysychanie oczu | nadmuch wzdłuż blatu, nie w stronę operatora |
| Nadmuch rozrzucający drobne elementy | straty i zanieczyszczenie | obniż wydajność wentylatora lub zmień typ na belkę |
Najczęstsze pytania
Czy jonizator zastępuje matę antystatyczną i opaskę?
Nie. Norma PN-EN 61340-5-1 stawia uziemienie na pierwszym miejscu: wszystko, co da się uziemić, musi być uziemione. Jonizator jest środkiem uzupełniającym, przeznaczonym wyłącznie dla izolatorów, których z procesu nie da się usunąć ani uziemić — obudów z tworzyw, folii, taśm nośnych. Jonizator na stanowisku bez uziemionej maty nie poprawia bezpieczeństwa procesu.
Co to jest offset jonizatora i jaka wartość jest dopuszczalna?
Offset (balans, napięcie szczątkowe) to niesymetria między liczbą jonów dodatnich i ujemnych wytwarzanych przez urządzenie. Jeżeli jest różna od zera, jonizator sam ładuje neutralizowaną powierzchnię do napięcia równego tej niesymetrii.
Norma PN-EN 61340-5-1 wymaga, aby offset mieścił się w przedziale ±35 V. Dla procesów szczególnie wrażliwych stosuje się ostrzejsze kryteria — ±10 V lub ±5 V. Powyżej ±100 V jonizator szkodzi bardziej, niż pomaga, i należy go wyłączyć do serwisu.
Jak zmierzyć czas neutralizacji jonizatora?
Metodą referencyjną według normy ESD STM3.1, przy użyciu analizatora naładowanej płyty (charged plate monitor). Płytę o znormalizowanej pojemności ładuje się do ±1000 V i mierzy czas spadku do ±100 V — osobno dla ładunku dodatniego i ujemnego. Pomiar trzeba wykonać w miejscu, gdzie faktycznie leży wyrób, bo czas neutralizacji silnie zależy od odległości: przy jej podwojeniu rośnie zwykle trzy–czterokrotnie.
Jak często czyścić emitery jonizatora?
Co 1–3 miesiące, zależnie od zapylenia i ilości oparów topnika w otoczeniu. Osad na igłach nierównomiernie tłumi emisję jonów jednego znaku i jest główną przyczyną rosnącego offsetu. Czyść zawsze przy odłączonym zasilaniu, wacikiem z alkoholem izopropylowym, ruchem wzdłuż igły — nigdy materiałem ściernym, bo zaokrąglony czubek emitera trwale obniża wydajność jonizacji.
Jaki jonizator wybrać — wentylatorowy czy belkę?
Jonizator wentylatorowy stanowiskowy sprawdza się przy pojedynczym stanowisku montażowym lub serwisowym — ma zasięg 0,3–1,2 m i czas neutralizacji rzędu 2–10 s. Belka nadmuchowa jest rozwiązaniem dla linii: montuje się ją nad taśmą lub blatem, obsługuje kilka stanowisk naraz i osiąga krótsze czasy neutralizacji. Przy procesach, w których nadmuch jest niedopuszczalny (drobne elementy, proszki), pozostają jonizatory bezwentylatorowe o krótszym zasięgu.
Czy da się szybko sprawdzić, że jonizator działa, bez specjalistycznego sprzętu?
Tak, orientacyjnie. Najprostszy test: dwa paski folii polietylenowej potarte o siebie odpychają się, a umieszczone w strumieniu sprawnego jonizatora opadają w kilka sekund. Dokładniejsza metoda to pomiar miernikiem pola elektrostatycznego przed i po naświetleniu jonami. Żadna z tych metod nie zastępuje pomiaru analizatorem naładowanej płyty do celów audytu, ale obie natychmiast wykryją urządzenie, które przestało działać.
Dlaczego zimą problemy z elektrostatyką są większe?
Ogrzewanie obniża wilgotność względną powietrza, często poniżej 30% RH. Przy wysokiej wilgotności na powierzchniach tworzyw tworzy się cienka warstwa wilgoci, która działa jak słaby przewodnik i pozwala ładunkom spływać. Poniżej 30% RH ten mechanizm zanika, a napięcia generowane przez zwykłe czynności — chodzenie, odrywanie taśmy, zdejmowanie folii — rosną kilkukrotnie. Zimą rola jonizatora i kontroli wilgotności w strefie EPA wyraźnie rośnie.
Podsumowanie
Jonizator ma sens w strefie, w której wszystko inne jest już uziemione, i tylko wtedy, gdy znasz jego dwie liczby: offset poniżej ±35 V i czas neutralizacji dopasowany do taktu procesu. Bez pomiaru nie masz żadnej informacji o stanie urządzenia, bo jonizator, który przestał działać, wygląda dokładnie tak samo jak sprawny. Wpisz do harmonogramu trzy pozycje — kontrola wzrokowa co miesiąc, czyszczenie emiterów co kwartał, pomiar CPM co pół roku — i temat jest zamknięty.
Jonizatory znajdziesz w kategorii jonizatory, a pozostałe wyposażenie strefy EPA w antystatyka ESD. Jeżeli w procesie występują komponenty wrażliwe na wilgoć, przeczytaj także poradnik Szafy klimatyczne i komponenty MSD; przy stanowiskach lutowniczych przyda się Jak dobrać pochłaniacz oparów lutowniczych.