


.png "Opakowania")

.png "Maszyny")

.png)
.png)
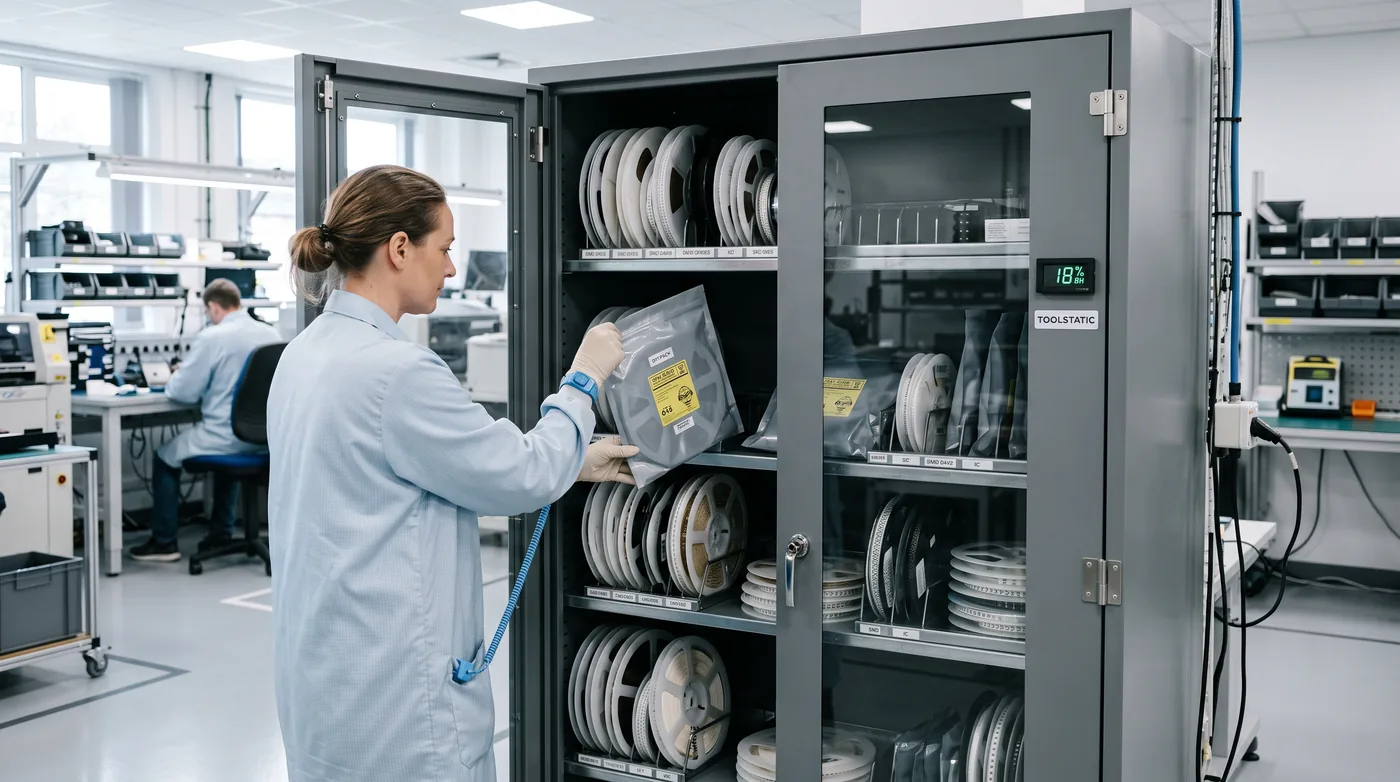
Komponent wrażliwy na wilgoć nie psuje się od wilgoci — psuje się od lutowania po tym, jak nabrał wilgoci. Woda wchłonięta przez obudowę z tworzywa odparowuje w rozpływie w ułamku sekundy, a ciśnienie pary rozrywa laminat od środka. To jest „popcorn effect", jedno z tych uszkodzeń, których nie widać w inspekcji optycznej i które ujawnia się dopiero u klienta.
Skąd bierze się problem
Obudowy układów scalonych są wykonane z żywic epoksydowych z wypełniaczem. Materiał ten jest higroskopijny — w normalnej atmosferze hali (50–60% RH) pochłania wilgoć aż do osiągnięcia równowagi. Sam w sobie proces jest niegroźny; groźne jest to, co dzieje się przy 245 °C w piecu rozpływowym.
Woda przechodzi w parę, jej objętość rośnie kilkusetkrotnie, a ciśnienie szuka ujścia. W zależności od konstrukcji układu skutkiem jest rozwarstwienie na granicy matrycy i obudowy, pęknięcie obudowy, przerwanie połączeń drutowych albo — najgorszy wariant — mikropęknięcie, które przechodzi testy końcowe i pęka po kilku miesiącach pracy w polu.
Norma, która to reguluje, to IPC/JEDEC J-STD-033 (postępowanie, pakowanie, transport i użytkowanie komponentów wrażliwych na wilgoć), uzupełniona przez J-STD-020 (klasyfikacja poziomów). To one definiują skrót, który widnieje na każdej etykiecie MBB: MSL.
Poziomy MSL 1–6 i czas ekspozycji
MSL (Moisture Sensitivity Level) mówi, jak długo komponent może przebywać poza opakowaniem barierowym w warunkach hali, zanim trzeba go wysuszyć. Im wyższy numer, tym krótszy czas.
| MSL | Czas ekspozycji (floor life) | Warunki odniesienia | Co to oznacza w praktyce |
|---|---|---|---|
| 1 | nieograniczony | ≤30 °C / 85% RH | bez ograniczeń, nie wymaga szafy ani suszenia |
| 2 | 1 rok | ≤30 °C / 60% RH | typowe dla większych obudów; rok to dużo, ale zegar i tak trzeba prowadzić |
| 2a | 4 tygodnie | ≤30 °C / 60% RH | miesiąc od otwarcia opakowania do rozpływu |
| 3 | 168 godzin (7 dni) | ≤30 °C / 60% RH | najczęstszy poziom w nowoczesnych obudowach BGA i QFN |
| 4 | 72 godziny | ≤30 °C / 60% RH | trzy dni — partia musi iść na linię niemal od razu |
| 5 | 48 godzin | ≤30 °C / 60% RH | dwa dni |
| 5a | 24 godziny | ≤30 °C / 60% RH | doba |
| 6 | obowiązkowe suszenie przed każdym użyciem | — | czas ekspozycji podany na etykiecie, zwykle 6 h |
Kluczowa rzecz, którą łatwo przeoczyć: zegar ekspozycji nie zeruje się po zamknięciu torebki. Sumują się wszystkie okresy, przez które komponent był poza kontrolowanym środowiskiem. Trzy godziny w poniedziałek, pięć w środę i dwa dni w piątek to przy MSL 3 już połowa dopuszczalnego budżetu.
Jak prowadzić zegar ekspozycji bez systemu MES
Najprostsza metoda, która działa w małych i średnich zakładach: naklejka na rolce z trzema polami — data i godzina otwarcia MBB, poziom MSL, suma godzin ekspozycji. Przy każdym wyjęciu z szafy wpisujesz godzinę wyjęcia, przy odłożeniu dopisujesz różnicę. Gdy suma zbliża się do 70% limitu, rolka idzie do suszenia niezależnie od tego, czy jest potrzebna.
Pomocne jest też oznaczenie kolorem: zielony do 50% budżetu, żółty 50–80%, czerwony powyżej. Magazynier nie musi wtedy liczyć — widzi.
Szafa 1–10% RH czy 20–60% RH — dwie różne funkcje
To jest najważniejsza decyzja przy zakupie i najczęstsze źródło rozczarowań. Obie szafy nazywają się „klimatyczne", ale robią co innego.
| Szafa 1–10% RH | Szafa 20–60% RH | |
|---|---|---|
| Zadanie | regeneracja — usuwa wilgoć z komponentu | przechowywanie — zatrzymuje pobieranie wilgoci |
| Czy zeruje zegar MSL | tak, przy odpowiednio długim przetrzymaniu | nie — spowalnia, ale nie cofa |
| Typowe zastosowanie | komponenty po przekroczeniu floor life, otwarte MBB | magazyn buforowy, płytki, wyroby gotowe |
| Metoda osuszania | agregat lub azot, często oba | osuszacz sorpcyjny |
| Koszt eksploatacji | wyższy (sprężarka lub butla azotu) | niski |
| Kiedy ją kupić | gdy realnie przekraczasz czasy ekspozycji | gdy chcesz nie dopuścić do przekroczeń |
W praktyce zakład produkcyjny potrzebuje obu: szafy 20–60% RH jako magazynu rolek w ruchu i szafy 1–10% RH jako „regeneratora" dla partii, które przeleżały. Serwis i mały montaż zwykle wystarczająco obsłuży jedna szafa 1–10% RH o małej pojemności.
Szafy do regeneracji — 1–10% RH
- DRY98EC — 98 l, agregat — najmniejsza szafa regeneracyjna, do serwisu i prototypowni
- DRY160EC — 160 l, agregat — standard dla małego montażu
- DRY240ECD — 240 l, agregat + azot — dwie metody osuszania, szybsza regeneracja
- DRYDM3-C320E — 320 l — większy bufor przy zachowaniu 1–10% RH
- DRYDM3-C540E — 540 l — dla linii SMT z kilkoma podajnikami
Szafy magazynowe — 20–60% RH
- DRY1436A-4 — 1436 l, 4 drzwi — magazyn buforowy przy linii
- DRY1436A-6 — 1436 l, 6 drzwi — podział na sekcje, mniejsza strata warunków przy otwieraniu
- DRY1436E — wersja ESD — obudowa rozpraszająca do strefy EPA
Agregat czy azot
Dwie metody dochodzenia do niskiej wilgotności, o różnej charakterystyce.
| Agregat (osuszanie mechaniczne) | Azot (przedmuch) | |
|---|---|---|
| Zasada | wykroplenie wilgoci na wymienniku | wypchnięcie wilgotnego powietrza gazem obojętnym |
| Czas dojścia do warunków | wolniejszy, minuty–godziny | szybki, minuty |
| Po otwarciu drzwi | powrót trwa dłużej | powrót niemal natychmiastowy |
| Koszt bieżący | energia elektryczna | butla lub generator azotu |
| Dodatkowa korzyść | — | atmosfera beztlenowa ogranicza utlenianie wyprowadzeń |
| Wymaga instalacji | nie | tak — źródło azotu i reduktor |
Wersje oznaczone jako „agregat + azot" (w nazewnictwie producenta końcówka CD) łączą obie metody: agregat utrzymuje warunki na stałe, a azot pozwala szybko wrócić do nastawy po każdym otwarciu drzwi. Przy szafie otwieranej kilkanaście razy dziennie to nie jest luksus, tylko warunek, żeby szafa w ogóle spełniała swoją rolę.
Suszenie wg J-STD-033 — ile to naprawdę trwa
Gdy budżet ekspozycji został przekroczony, komponent trzeba wysuszyć. Norma podaje dwie ścieżki i różnią się one rzędem wielkości.
| Metoda | Temperatura | Orientacyjny czas | Ograniczenia |
|---|---|---|---|
| Suszenie wysokotemperaturowe | 125 °C | 4–48 h zależnie od grubości obudowy i MSL | tylko komponenty dopuszczone do 125 °C; nie dla taśm, tacek plastikowych i elementów z uszczelnieniami |
| Suszenie niskotemperaturowe | 40 °C przy ≤5% RH | kilkanaście godzin do ponad 10 dni | bezpieczne dla taśm i opakowań, ale znacznie wolniejsze |
| Szafa 1–10% RH | temperatura pokojowa, ≤5% RH | od kilkunastu godzin do kilku tygodni | metoda „w tle" — komponenty leżą i regenerują się między użyciami |
Praktyczny wniosek: szafa nie zastąpi pieca, gdy trzeba wysuszyć partię „na wczoraj". Zastępuje go natomiast wtedy, gdy komponenty leżą w niej stale — przy odpowiednio długim przetrzymaniu w atmosferze poniżej 5% RH zegar ekspozycji faktycznie się resetuje, zgodnie z tabelami J-STD-033. Dla większości zakładów to właśnie ta ścieżka jest opłacalna, bo nie wymaga zatrzymywania produkcji.
Dlaczego suszenie w taśmie jest problemem
Nośnik taśmowy (carrier tape) i tacki JEDEC z tworzywa nie wytrzymują 125 °C — odkształcają się, a przy tacki z materiałów rozpraszających dochodzi jeszcze utrata właściwości ESD. Dlatego komponenty na taśmie suszy się albo metodą niskotemperaturową (40 °C), albo trzyma w szafie 1–10% RH. Suszenie w 125 °C wymaga przełożenia na tacki wysokotemperaturowe, co przy drobnych elementach jest w praktyce niewykonalne.
Dobór pojemności — licz rolkami, nie litrami
Litry w nazwie szafy nie mówią nic o tym, ile rolek się zmieści. Decydują półki, rozstaw i to, czy rolki stoją, czy leżą. Praktyczny sposób liczenia: zmierz największą rolkę w obiegu (najczęściej 13" / 330 mm), policz, ile takich rolek potrzebujesz mieć dostępnych w tym samym czasie, i dodaj 40% zapasu na wzrost asortymentu.
- Serwis, prototypownia, mały montaż — 98–160 l wystarcza na kilkadziesiąt rolek 7" i kilkanaście 13".
- Montaż SMT, jedna linia — 240–540 l; przy jednej linii kluczowy jest szybki dostęp, więc lepsza jest szafa z większą liczbą mniejszych drzwi niż jedna wielka komora.
- Magazyn buforowy — 1436 l z podziałem na 4 lub 6 sekcji; każde otwarcie jednej sekcji nie rozszczelnia całej szafy.
Osobna uwaga o drzwiach: przy szafie otwieranej kilkanaście razy dziennie liczba sekcji jest ważniejsza od samej pojemności. Szafa 1436 l z sześcioma drzwiami utrzyma warunki lepiej niż ta sama pojemność za dwoma dużymi skrzydłami, bo za każdym razem wymieniasz szóstą, a nie połowę objętości.
Co jeszcze musi być poza szafą
Szafa jest ostatnim ogniwem, nie jedynym. Kompletny obieg komponentów MSD wygląda tak:
- MBB (Moisture Barrier Bag) — torebka barierowa z warstwą aluminium, zgrzewana próżniowo. To ona chroni komponent w transporcie i magazynie.
- Pochłaniacz wilgoci (desiccant) — saszetki z żelem krzemionkowym, w liczbie jednostek dobranej do powierzchni torebki.
- HIC (Humidity Indicator Card) — karta wskaźnikowa wewnątrz torebki. Po otwarciu MBB to ona mówi, czy zawartość jest jeszcze sucha, czy wymaga regeneracji.
- Etykieta MSL — poziom, data pakowania i czas ekspozycji, zgodnie z J-STD-033.
- Szafa klimatyczna — dla komponentów już otwartych, między jednym a drugim użyciem.
- Procedura — prowadzenie zegara ekspozycji. Bez niej reszta jest tylko sprzętem.
Komponenty MSD są niemal zawsze równocześnie wrażliwe na ESD, więc cały ten obieg musi się odbywać w strefie EPA — na uziemionej macie, w opakowaniach rozpraszających i przy sprawnym uziemieniu operatora.
Wyposażenie towarzyszące
- Worki LDPE-ESD rozpraszające — do przepakowania komponentów w obiegu wewnętrznym
- Maty antystatyczne stołowe — stanowisko, na którym otwierasz MBB
- Opaski antystatyczne nadgarstkowe — uziemienie operatora przy przepakowywaniu
- Opakowania antystatyczne — pełna kategoria opakowań do strefy EPA
Najczęstsze pytania
Co oznacza poziom MSL na etykiecie komponentu?
MSL (Moisture Sensitivity Level) określa, jak długo komponent może przebywać poza hermetycznym opakowaniem barierowym w warunkach ≤30 °C i 60% RH, zanim konieczne będzie suszenie. MSL 1 oznacza brak ograniczeń, MSL 3 — 168 godzin, MSL 4 — 72 godziny, MSL 5a — 24 godziny, a MSL 6 wymaga suszenia przed każdym użyciem. Poziomy definiuje norma IPC/JEDEC J-STD-020, a zasady postępowania — J-STD-033.
Czy zamknięcie torebki zeruje czas ekspozycji?
Nie. Czas ekspozycji sumuje się ze wszystkich okresów, w których komponent był poza kontrolowanym środowiskiem. Zwykłe zamknięcie torebki niczego nie cofa. Zegar resetuje dopiero suszenie zgodne z J-STD-033 albo odpowiednio długie przetrzymanie w szafie o wilgotności poniżej 5% RH.
Co to jest popcorn effect?
To rozwarstwienie lub pęknięcie obudowy układu scalonego podczas lutowania rozpływowego, spowodowane gwałtownym odparowaniem wilgoci wchłoniętej wcześniej przez żywicę obudowy. Para wodna zwiększa objętość kilkusetkrotnie i rozrywa strukturę od środka. Najgroźniejsza postać to mikropęknięcie, które przechodzi testy końcowe i ujawnia się dopiero po kilku miesiącach pracy urządzenia.
Szafa 1–10% RH czy 20–60% RH — którą wybrać?
Zależy od funkcji. Szafa 1–10% RH regeneruje — usuwa wilgoć z komponentów i przy odpowiednio długim przetrzymaniu resetuje zegar ekspozycji. Szafa 20–60% RH przechowuje — powstrzymuje pobieranie wilgoci, ale niczego nie cofa.
Zakład produkcyjny potrzebuje zwykle obu: magazynu 20–60% RH dla rolek w ruchu i mniejszej szafy 1–10% RH dla partii, które przeleżały floor life. Serwisowi i małemu montażowi wystarcza jedna szafa 1–10% RH.
Czym różni się szafa z agregatem od szafy z azotem?
Agregat wykrapla wilgoć na wymienniku i utrzymuje warunki na stałe kosztem energii elektrycznej. Azot wypycha wilgotne powietrze gazem obojętnym — działa bardzo szybko po otwarciu drzwi i dodatkowo ogranicza utlenianie wyprowadzeń, ale wymaga źródła azotu. Wersje łączone (agregat + azot) są najlepsze przy szafach otwieranych kilkanaście razy dziennie, bo warunki wracają do nastawy niemal natychmiast.
Jak długo trzeba suszyć komponenty po przekroczeniu floor life?
W 125 °C — od 4 do 48 godzin, zależnie od grubości obudowy i poziomu MSL. W 40 °C przy wilgotności poniżej 5% RH — od kilkunastu godzin do ponad dziesięciu dni. Suszenia w 125 °C nie można stosować do komponentów na taśmie ani na tackach z tworzywa, bo nośniki tego nie wytrzymują; w takim przypadku pozostaje metoda niskotemperaturowa lub przetrzymanie w szafie 1–10% RH.
Jak dobrać pojemność szafy klimatycznej?
Licz rolkami, nie litrami. Zmierz największą rolkę w obiegu (zwykle 13" / 330 mm), policz, ile musisz mieć dostępnych równocześnie, i dodaj około 40% zapasu. Przy szafie otwieranej wielokrotnie w ciągu dnia ważniejsza od pojemności bywa liczba sekcji — sześć mniejszych drzwi utrzymuje warunki znacznie lepiej niż dwa duże skrzydła przy tej samej objętości.
Od czego zacząć
Jeżeli dopiero porządkujesz temat MSD, kolejność jest taka: najpierw procedura prowadzenia zegara ekspozycji (kosztuje zero złotych i rozwiązuje połowę problemów), potem karty HIC i pochłaniacze przy każdym otwieranym MBB, a dopiero na końcu szafa o pojemności dobranej do realnego obiegu rolek. Zakup dużej szafy bez procedury kończy się tym, że komponenty leżą w idealnych warunkach, ale nikt nie wie, czy nadal są zdatne do rozpływu.
Pełna oferta jest w kategorii szafy klimatyczne ESD. Ponieważ komponenty MSD są zwykle także wrażliwe na wyładowania, warto zajrzeć do antystatyka ESD i do poradnika Jonizator w strefie EPA. Jeżeli przepakowujesz komponenty na stanowisku lutowniczym, przyda się też Stacja lutownicza czy hot air.