


.png "Opakowania")

.png "Maszyny")

.png)
.png)
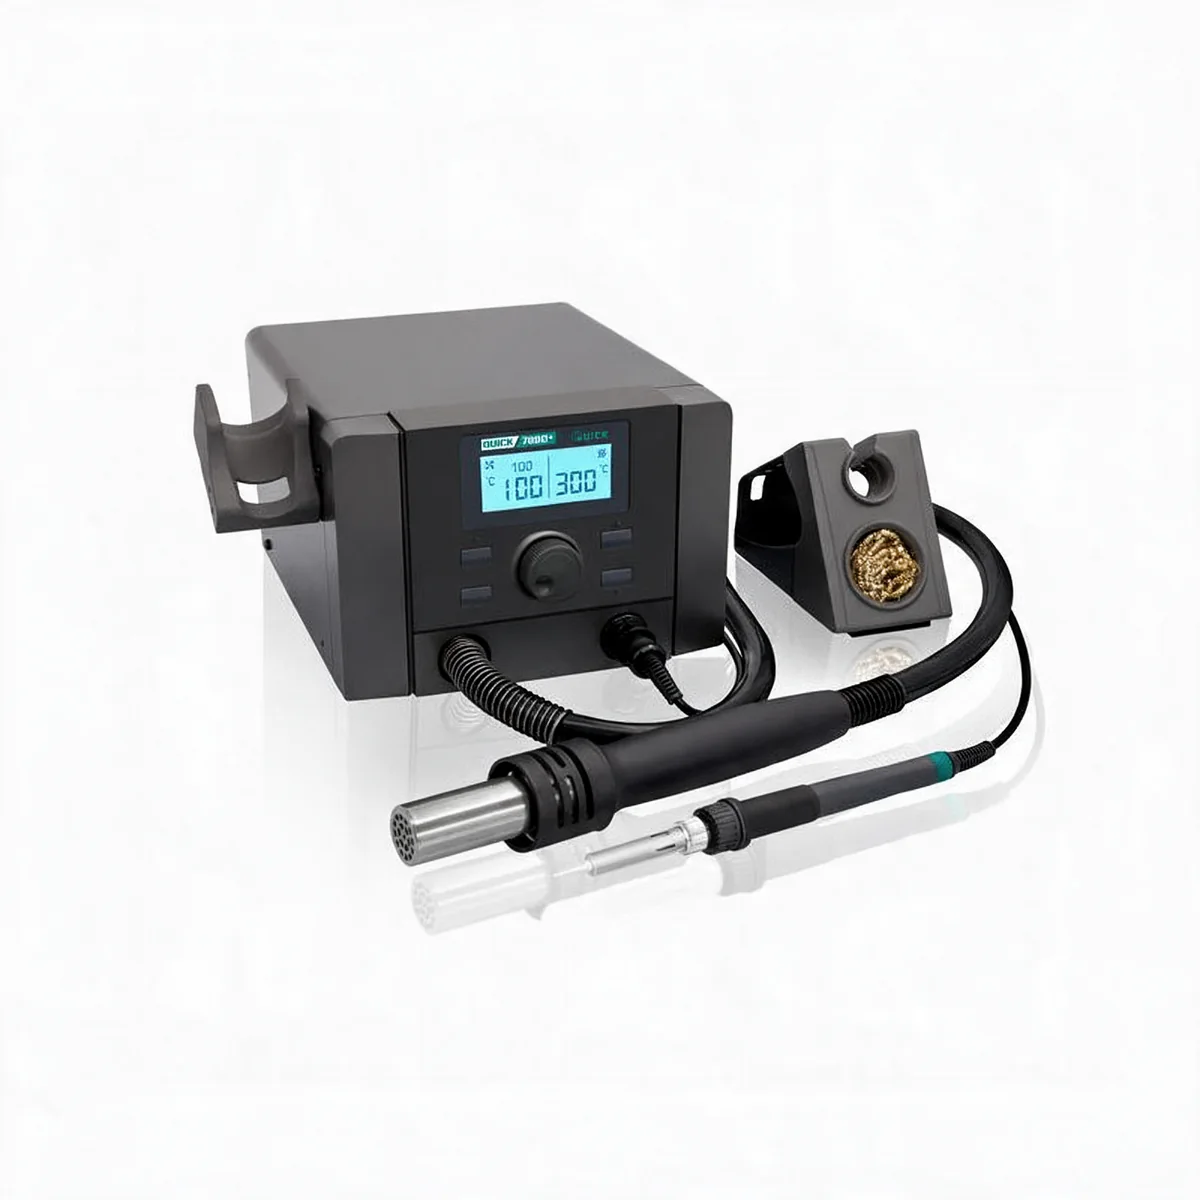
Zestaw lutowniczy Quick 709D+ – stacja 70 W + HOT AIR 1350 W, 50 l/min

Dostępność: Dostępny
Koszt wysyłki: od 0,00 zł
Numer katalogowy: 212906
Kod producenta: 212906
Stan produktu: Nowy
- Opis produktu
Kolba 70 W i hot air 1350 W o przepływie 50 l/min w jednej obudowie. Mocniejszy z dwóch zestawów 2 w 1 — do układów, przy których 800 W już nie nadąża.
Do czego służy
Różnica wobec modelu 707D+ leży w kanale gorącego powietrza: 1350 W i 50 l/min zamiast 800 W i 30 l/min. To przekłada się wprost na czas potrzebny do zdjęcia dużego układu i na to, czy w ogóle da się ruszyć ekran EMI.
Kolba 70 W obsługuje montaż i naprawy bieżące. Całość mieści się w jednej obudowie i zajmuje jedno gniazdo zasilania.
Cechy modelu
- Kolba lutownicza 70 W
- Hot air 1350 W, przepływ 50 l/min
- Jedna obudowa, jedno gniazdo zasilania
- Niezależna nastawa dla każdego kanału
- Wykonanie antystatyczne (ESD)
Dane techniczne
| Parametr | Wartość |
|---|---|
| Producent | Quick |
| Model | 709D+ |
| Typ | zestaw 2 w 1 (kolba + HOT AIR) |
| Moc kolby | 70 W |
| Moc HOT AIR | 1350 W |
| Przepływ HOT AIR | 50 l/min |
| Zasilanie | 230 V AC |
| Wykonanie | antystatyczne (ESD) |
| Nr katalogowy | 212906 |
Co jest w zestawie
- Stacja bazowa
- Kolba lutownicza z przewodem
- Rękojeść HOT AIR z przewodem
- Podstawki
- Komplet dysz i grotów startowych
- Instrukcja obsługi
Dla kogo ten zestaw
Serwis elektroniki użytkowej i mobilnej, warsztat przyjmujący sprzęt z układami wielonóżkowymi i ekranami, pracownia napraw.
Podobnie jak w każdym zestawie 2 w 1 — oba kanały dzielą wspólny zasilacz, więc praca równoczesna na pełnej mocy nie jest przewidziana. Dla dwóch operatorów pracujących równolegle lepsze będą osobne urządzenia.
Najczęstsze pytania
Czy warto dopłacić do 709D+ zamiast 707D+?
Tak, jeśli zdejmujesz duże układy, ekrany EMI albo pracujesz na płytach wielowarstwowych. 1350 W i 50 l/min to wyraźnie krótszy czas dochodzenia do temperatury rozpływu. Przy drobnym SMD i elementach biernych 800 W w zupełności wystarcza i dopłata nie ma uzasadnienia.
Czy zestaw 2 w 1 zastępuje pełne stanowisko?
Zastępuje dwa urządzenia, ale nie cały osprzęt. Do kompletu nadal potrzebna jest mata ESD, odciąg oparów i — przy dużych płytkach — podgrzewacz PCB. Zestaw rozwiązuje kwestię narzędzi, nie warunków pracy.
Jak ustawić temperaturę i przepływ przy hot air?
Najpierw przepływ, potem temperatura — nie odwrotnie. Przepływ dobiera się do wielkości elementu: niski do drobnych elementów biernych, średni do SOIC i QFP, wyższy do ekranów i dużych układów. Zbyt duży przepływ zdmuchuje sąsiednie elementy, zanim ciepło zdąży dojść do lutów pod spodem.
Temperatura: 280–320 °C do elementów 0402–0603, 330–360 °C do SOIC i złącz wielonóżkowych, 350–380 °C do QFN i ekranów.
Czy przy hot air potrzebny jest podgrzewacz płytek?
Przy drobnym SMD nie. Przy dużych, wielowarstwowych płytkach z rozlewem masy — tak. Hot air grzeje tylko od góry, więc powstaje gradient: element ma już 360 °C, a laminat pod nim 80 °C. Skutkiem jest wygięcie płytki i pękające luty. Podgrzewacz doprowadza całą płytkę do 120–160 °C i wyrównuje naprężenia.
Czy do tej stacji dokupię dysze?
Tak. Dysze dobiera się do wielkości elementu — wąskie 2,5–4 mm do elementów biernych, 6–9 mm do SOIC i złącz, szerokie i profilowe do QFN oraz ekranów. W ofercie mamy dysze do stacji hot air Quick; przy zamówieniu podaj model stacji.
Czy stacja nadaje się do lutowania bezołowiowego?
Tak. Stopy SAC topią się w 217–220 °C i wymagają nastawy grota rzędu 350–380 °C, co mieści się w zakresie tej stacji. Przy pracy bezołowiowej licz się z 2–3 razy szybszym zużyciem grotów niż przy cynie z ołowiem — to normalne zjawisko wynikające z wyższej temperatury i szybszego utleniania.
Jak dobrać grot do tej stacji?
Wbrew intuicji dobiera się największy grot, który zmieści się przy złączu, a nie najmniejszy. Ciepło płynie przez powierzchnię styku, więc szeroki grot ścięty skraca czas kontaktu i obniża realną temperaturę, jakiej doświadcza płytka. Grot igłowy zostaw do pracy między wyprowadzeniami o małym rastrze.
Czy potrzebuję odciągu oparów przy tej stacji?
Przy pracy dorywczej wystarczy wietrzenie. Przy codziennym lutowaniu — tak: dym znad grota to w ponad 95% aerozol z topnika, a kalafonia w formie wziewnej jest w UE sklasyfikowana jako czynnik uczulający drogi oddechowe. Na jedno stanowisko pracujące przez całą zmianę potrzeba realnie 80–120 m³/h.
Stację znajdziesz w kategorii stacje lutownicze. Do kompletnego stanowiska warto dobrać pochłaniacz oparów lutowniczych — dym z topnika nie znika sam — oraz matę ESD 30 × 20 cm pod kolbę. Jak dobrać moc i grot, opisaliśmy w poradniku Stacja lutownicza czy hot air.
Informacje handlowe

Stacja lutownicza Quick 861DW ESD HOT AIR 1000 W